车削丝杆、蜗杆与大螺距内螺纹专用刀具及螺纹刀具全解析
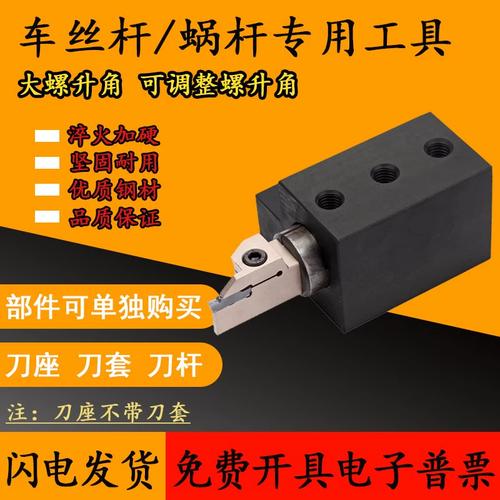
在机械制造领域,螺纹加工是极为常见且关键的工序。尤其是车削丝杆、蜗杆以及大螺距内螺纹时,由于螺纹深度大、切削面积宽、排屑困难,对刀具的性能和几何参数提出了远高于普通螺纹加工的要求。本文将围绕车削丝杆、蜗杆及大螺距内螺纹专用刀具展开分析,并系统介绍螺纹刀具的分类与选用要点。
一、车削丝杆与蜗杆的加工难点
丝杆和蜗杆通常具有较大的螺距和较深的牙型,材料多为中碳钢、合金钢或不锈钢。车削时,刀尖需切入工件较深,切削力成倍增加,同时切屑宽而卷曲,容易缠绕在刀尖和工件表面引起打刀。丝杆和蜗杆的牙型精度和表面粗糙度直接影响传动平稳性和使用寿命,对刀具刚性、耐磨性和刃口锋利度要求极高。
二、大螺距内螺纹的加工特点
大螺距内螺纹多用于重型机械、石油管接头、压力容器等场合。由于刀杆悬伸较长,刚性骤降,车削时极易产生振动和“让刀”现象。内螺纹排屑空间有限,切屑易堵塞,造成刀尖崩刃或螺纹表面拉伤。因此,必须采用专门的刀具结构和切削策略。
三、车削丝杆、蜗杆及大螺距内螺纹专用刀具的关键特征
- 刀具材料:优先选用高性能高速钢(如M35、M42)或硬质合金(如PVD涂层细晶粒牌号)。对于硬度较高的丝杆和蜗杆,可采用整体硬质合金或金属陶瓷刀具,以提升耐磨性和红硬性。
- 刀具几何参数:前角需根据工件材料选取,加工钢件时通常取8°~15°,以保证刃口强度;后角则适当增大至6°~10°,减少摩擦。刀尖圆弧半径应稍大于普通螺纹刀具,以增强散热和抗冲击能力。
- 刀杆刚性:对于大螺距内螺纹,刀杆截面积应尽可能大,且长度不超过必要悬伸的1.5倍。必要时采用减振刀杆,或使用硬质合金刀杆以提高抗振性。
- 排屑与断屑:可在刀具上磨制断屑槽,或采用可转位螺纹刀片配合高压冷却,实现强制排屑。适当降低切削速度、加大进给量,也有助于形成“C”形屑。
- 分层车削:对于大螺距螺纹,不宜一刀成形,应采用左右切入或分层切削法,逐步去除余量,减小切削力和振动。
四、典型螺纹刀具及选用
- 螺纹车刀:包括整体式、焊接式和机夹式。机夹式可转位螺纹刀片更换方便,切削性能稳定,尤其适合数控车床加工丝杆和蜗杆。刀片按螺纹牙型分为60°、55°、30°等,也有用于梯形螺纹和蜗杆的专用成型刀片。
- 丝锥:主要用于中小直径内螺纹的通孔或盲孔加工。对于大螺距内螺纹,丝锥易扭断,常采用跳牙丝锥或内容屑丝锥,但效率低于车削。
- 螺纹铣刀:通过数控螺旋插补加工螺纹,适用于大直径、大螺距及难加工材料。铣削过程切削力小、排屑顺畅,螺纹精度高。
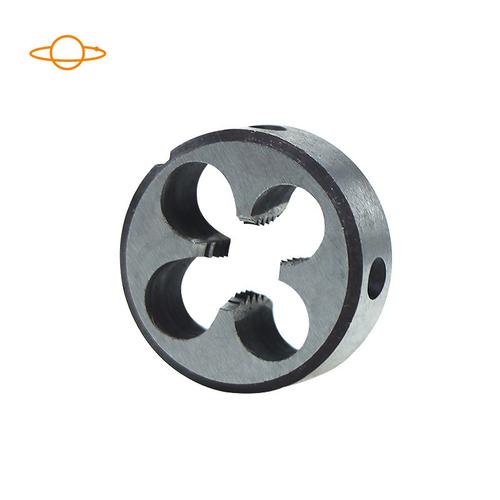
- 板牙与滚丝轮:常用于外螺纹的成形加工,如丝杆的批量生产。滚压螺纹使材料纤维连续,强度高,但设备投资较大。
- 蜗杆专用刀具:蜗杆车刀通常为成型车刀,刃口形状与蜗杆轴向或法向齿形一致。对大模数蜗杆,也可采用指状铣刀或盘形铣刀进行粗加工后再精车。
五、应用实例与注意事项
以车削Tr40×7梯形丝杆为例,粗车时选用WNMG或DCMT硬质合金刀片,采用直进法分层切削,留精车余量0.2~0.3mm;精车时使用成型螺纹刀片,配合低速高精车削,切削液充分冷却。若车削不锈钢大螺距内螺纹,应选用锋利刃口和较大的前角,并注意及时退刀排屑。
六、
车削丝杆、蜗杆及大螺距内螺纹是螺纹加工中的难点,合理选择专用刀具和切削参数是保证质量与效率的核心。随着数控技术和刀具材料的进步,机夹螺纹刀具、减振刀杆和螺纹铣削工艺正发挥越来越大的作用,为高效、高精度螺纹加工提供了可靠保障。